1. Mikä on 4140-seosteinen saumaton teräsputki, ja miten "saumaton" valmistusprosessi määrittelee sen kriittisen edun?
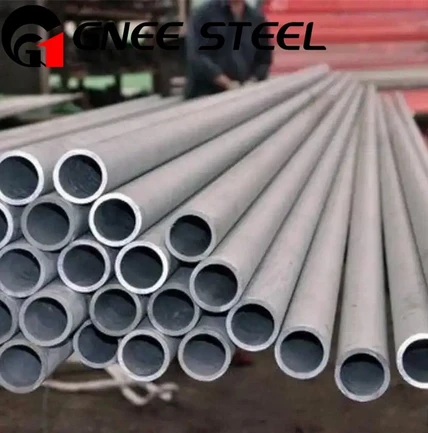
4140 Alloy Seamless Steel Round Tubing on ontto sylinterimäinen tuote, joka on valmistettu AISI 4140 kromi-molybdeeniteräksestä ilman pitkittäistä hitsisaumaa. Tämä saavutetaan valmistusprosessilla, jossa luodaan ontto putki suoraan kiinteästä pyöreästä tangosta, joka tunnetaan nimellä "aihio".
Yleisin menetelmä saumattomien putkien luomiseksi on karajyrsintäprosessi. Se sisältää seuraavat avainvaiheet:
Kiinteä, lämmitetty 4140-teräsaihio lävistetään sen keskustan läpi pyörivällä lävistysmyllyllä luodakseen onton "kuori".
Tämän jälkeen tämä kuori pidennetään ja rullataan tuurnan päälle halutun halkaisijan, seinämän paksuuden ja pituuden saavuttamiseksi.
Tämän jälkeen putkea mitoitetaan ja viimeistellään tarkkojen mittavaatimusten mukaisesti.
Tämän saumattoman prosessin kriittinen etu on pitkittäisen hitsisauman eliminointi. Tällä on syvällinen vaikutus suorituskykyyn:
Rakenteen homogeenisuus: Metallin raerakenne virtaa jatkuvasti putken kehän ympäri. Ei ole olemassa lämpö-vaikutusvyöhykettä (HAZ) tai mahdollisia hitsaukseen liittyviä epäjohdonmukaisuuksia, kuten sulkeumia, sulautumisen puute tai kemian vaihtelut.
Ylivoimainen paineen eheys: Ilman hitsisaumaa, joka on mahdollinen vikakohta, putki kestää korkeampia sisäisiä ja ulkoisia paineita. Murtumislujuus on tasainen koko kehän ympärillä.
Parannettu väsymiskesto: jännitystä-keskittävän hitsisauman puuttuminen tarkoittaa, että saumattomat letkut kestävät erinomaisesti väsymisvaurioita syklisissä paineissa, taipuessa tai vääntökuormituksessa. Halkeamat syntyvät harvemmin.
Tasainen työstettävyys ja lämpökäsittely: Tasainen rakenne varmistaa ennustettavan käyttäytymisen koneistuksen aikana ja tasaisen vasteen lämpökäsittelyyn koko kappaleessa, toisin kuin DOM-letkussa, jossa hitsausalue voi käyttäytyä hieman eri tavalla.
Pohjimmiltaan saumaton 4140-letku on ensiluokkainen valinta vaativimpiin sovelluksiin, joissa ehdoton luotettavuus, korkea-painekapasiteetti ja maksimaalinen väsymiskestävyys eivät ole-neuvoteltavissa.
2. Missä -rasitussovelluksissa 4140 Seamless Round Tubing on pakollinen valinta halvempien hitsattujen vaihtoehtojen, kuten DOM-putken, sijaan?
4140 saumattoman pyöreän letkun valinta perustuu sovelluksiin, joissa vian seuraukset ovat katastrofaaliset, mikä oikeuttaa sen korkeammat kustannukset verrattuna Drawn Over Mandrel (DOM) tai muihin hitsattuihin letkuihin.
Kriittiset sovellukset:
Öljy- ja kaasuporaustyökalut:
Komponentit: Poran kaulukset, mutamoottorien kotelot, tuotantoputket ja rei'itettävät aseen piiput.
Syy: Nämä työkalut toimivat mailia maan alla, ja ne ovat alttiina äärimmäisille ulkoisille romahduspaineille, korkeille sisäisille murtumispaineille, voimakkaille vääntö- ja iskukuormituksille. Hitsaussauman vika tässä ympäristössä olisi tuhoisa ja uskomattoman kallista korjata. Saumattomien letkujen homogeenisuus on olennaista turvallisuuden ja luotettavuuden kannalta.
Hydraulisylinterit korkeapainejärjestelmiin{0}}:
Komponentit: Hydraulisylinterien tynnyri tai runko ruiskuvalukoneissa, kivenmurskaimissa ja raskaissa{0}}teollisissa puristimissa.
Syy: Vaikka DOM sopii erinomaisesti monille sylintereille, saumaton 4140 on määritelty järjestelmille, jotka toimivat ultra-korkealla paineella (esim. 5 000 psi tai enemmän). Saumattoman putken taattu tasaisuus varmistaa, ettei painepurkaukselle ole heikkoa kohtaa, joka voi olla tappava.
Ilmailu- ja puolustuskomponentit:
Komponentit: Toimilaitesylinterit lennonohjauksiin, laskutelineiden komponentit, rakettimoottorien kotelot ja rakenneosat korkean suorituskyvyn{0}}lentokoneissa.
Syy: Nämä sovellukset vaativat äärimmäistä voiman{0}}/-painosuhdetta ja kestävyyttä. Ilmailu- ja avaruusalan tiukat sertifiointistandardit edellyttävät usein saumatonta rakennetta, joka eliminoi hitsaussaumaan liittyvän vaihtelun ja tarkastuskulut.
Tehokas{0}}autot:
Komponentit: Roll-häkit (jos rajoituselinten niin vaativat), iskunvaimentimien rungot ja korkeapaineiset{0}}polttoainekiskot.
Syy: Telahäkissä letkun täytyy imeä valtavasti iskuenergiaa halkeamatta saumasta. Iskunvaimentimissa ja polttoainekiskoissa korkean syklisen paineen ja ehdottoman luotettavuuden yhdistelmä tekee saumattomasta paremman valinnan.
Pyörivän koneen akseli:
Komponentit: Ontot käyttöakselit, turbiinien akselit ja kara-akselit.
Syy: Kun onttoa akselia käytetään painon vähentämiseen tai huoltoon, saumaton rakenne varmistaa täydellisen kiertotasapainon ja tasaisen vääntövoiman. Hitsaussauma voi aiheuttaa epätasapainon tai jännityksen keskittymispisteen, mikä johtaa väsymisvaurioon.
Nyrkkisääntö on: jos sovellukseen liittyy äärimmäisiä paineita, suurta syklistä väsymiskuormitusta, pyörimistä jännityksen alaisena tai vika aiheuttaisi merkittävän vaaran tai kustannukset, 4140 saumaton letku on pakollinen valinta.
3. Miten 4140:n karkenevuus vaikuttaa halkaisijaltaan suuren-saumattoman letkun lämpökäsittelyyn ja mitkä mikrorakenteen haasteet ovat ainutlaatuisia letkuille?
4140:n erinomainen karkenevuus, joka johtuu sen kromi- ja molybdeenipitoisuudesta, tekee siitä juuri sopivan suurten poikkileikkausten lämpökäsittelyyn-kuten paksuseinämäisten saumattomien-putkien. Karkaistuvuus varmistaa, että jäähdytysnopeus sammutuksen aikana on riittävän nopea, jopa putken sisähalkaisijalla (ID), muodostamaan vahvan martensiittisen rakenteen pehmeämpien, heikompien muunnostuotteiden sijaan.
Letkun lämpökäsittelyprosessi:
Käytetään tavallista Q&T-prosessia:
Austenisointi: Putki kuumennetaan 1550 asteeseen F - 1650 asteeseen F (843 astetta - 899 astetta).
Sammutus: Se jäähdytetään nopeasti, tyypillisesti öljysammutuksessa. Öljyä voidaan kierrättää ulkoisesti ja usein sisäisesti tasaisen jäähdytyksen varmistamiseksi sekä ulko- että sisäpinnalla.
Karkaisu: Putki kuumennetaan uudelleen tiettyyn lämpötilaan (esim. 400 astetta F - 1200 astetta F / 204 astetta - 649 astetta) halutun kovuuden ja sitkeyden tasapainon saavuttamiseksi.
Putkien ainutlaatuiset mikrorakennehaasteet:
Tasainen jäähdytys: Ensisijainen haaste on saavuttaa tasainen jäähdytysnopeus koko seinämän paksuudella. Ulkohalkaisija (OD) jäähtyy ensin tullessaan sammutusaineeseen, kun taas sisähalkaisija (ID) jäähtyy hitaammin. Erittäin paksuseinäisille putkille tämä voi luoda gradientin mikrorakenteessa ja kovuudessa, jolloin sisäpinta on hieman pehmeämpi.
Lieventäminen: Tätä lieventää seoksen luontainen karkenevuus ja käyttämällä sekoitettua öljyä ja sisäisiä vaimennusjärjestelmiä. 4140:n molybdeeni on erityisen tehokas varmistamaan hyvän vasteen öljyssä tapahtuvaan sammutukseen, jopa paksummissa osissa.
Vääntymä ja jäännösjännitys: Putken ontto, usein ohutseinämäinen-geometria on herkempi vääristymille (ovaliteetti, taipuminen) karkaisun aikana kuin kiinteä tanko epätasaisten jäähdytysjännitysten vuoksi. Lisäksi sammutusprosessi voi lukita merkittäviin jäännösjännityksiin.
Lieventäminen: Tarkka kiinnitys (esim. karkaisu pystyasennossa) ja pakollinen karkaisujakso ovat kriittisiä. Karkaisu ei ainoastaan aseta lopulliset mekaaniset ominaisuudet, vaan myös lievittää näitä haitallisia jäännösjännityksiä ja stabiloi geometriaa.
4140 saumattomien letkujen onnistunut lämpökäsittely perustuu näiden tekijöiden hallintaan, jotta saadaan putki, jolla on johdonmukainen, karkaistu martensiittinen mikrorakenne sen ulkohalkaisijasta sisäpinnalle, mikä takaa tasaisen korkean lujuuden kauttaaltaan.
4. Mitkä ovat tärkeimmät seikat saumattomien 4140-putkien työstyksessä, erityisesti kun sitä valmistellaan tarkkuushydrauliikkasylinterisovellukseen?
Saumattomien 4140-putkien työstäminen-tarkkuussovelluksiin, kuten hydraulisylinterin tynnyriin, vaatii huolellista suunnittelua materiaalin eheyden säilyttämiseksi ja tarvittavien toleranssien ja pinnan viimeistelyn saavuttamiseksi.
Tärkeimmät huomiot:
Lähtötilanne:
Annealed vs. Pre-Hardened: Machining is almost always performed on tubing in the annealed condition, where the hardness is typically ~200 Brinell (~90 HRB). This ensures good machinability, tool life, and chip control. Attempting to machine tubing that has been through-hardened (>30 HRC) on mahdollista, mutta vaatii kovametallityökaluja, hitaampia nopeuksia ja on paljon kalliimpaa.
Ensisijaiset työstötoimenpiteet:
Ulkohalkaisijan kääntäminen: Tämä on yksinkertaista ja tehdään lopullisen ulkohalkaisijan saavuttamiseksi ja tiivistys- ja asennusominaisuuksien luomiseksi.
ID:n tylsääminen: Tämä on kriittisin toimenpide. Tavoitteena on saavuttaa täysin suora, pyöreä ja mittatarkka poraus, jolla on erinomainen pintakäsittely.
Työkalut: Käytä jäykkiä poratankoja terävillä, positiivisilla-karbiditerillä minimoidaksesi taipuman ja tärinän, mikä voi pilata pinnan viimeistelyn ja mittatarkkuuden.
Jäähdytysneste: Käytä korkeapaineista-suuren-määrän tulvajäähdytysnestettä. Tämä ei ole neuvoteltavissa-:
Lämmönhallinta: Estää paikallista kovettumista ja lämpövääristymiä.
Lastujen poisto: Pitkien, sitkeiden lastujen huuhteleminen syvästä reiästä, jotta ne eivät naarmuunnu juuri koneistettua pintaa.
Pinnan viimeistely: Hydraulisen tiivisteen vaadittu mikro{0}}tuuman viimeistely.
ID:n viimeistely:
Tylsyn jälkeen tunnus on lähes aina hiottu. Hoonaaminen on hiontaprosessi, joka:
Saavuttaa lopullisen, tiukan mittatoleranssin.
Luo tarkan,{0}}viivotun pintakuvion, joka on ihanteellinen öljyn säilyttämiseen ja männän tiivisteen käyttöiän pidentämiseen.
Tarjoaa erittäin alhaisen pinnan karheuden (esim. 8-16 Ra mikrotuumaa), joka tarvitaan dynaamisen tiivisteen toimimiseen ilman vuotamista tai ennenaikaista kulumista.
Stressin lievitys (tarvittaessa):
Jos tehdään laajaa, epäsymmetristä koneistusta (esim. porataan suuria aukkoja), jännityksenpoistokäsittely voi olla tarpeenennenviimeinen hiontaoperaatio. Tämä varmistaa, että piippu ei väänny ajan myötä ja menetä tarkkaa pyöreyttä.
Lopullinen lämpökäsittely:
Karkean työstön jälkeen sylinterin tynnyrille tehtiin lopullinen jäähdytys ja karkaisu lämpökäsittely, jotta saavutetaan suunniteltu lujuus ja kovuus, mitä seurasi lopullinen hiontatoiminto.
5. Miten 4140 saumattoman letkun suorituskyvyn-/kustannussuhde{2}}sijoittaa sen saatavilla olevien putkimaisten tuotteiden valikoimaan?
4140 Seamless Tubingilla on selkeä, korkean -suorituskyvyn taso putkimaisten tuotteiden valikoimassa, mikä on perusteltua sen ylivoimaisten ominaisuuksien vuoksi, mutta korkealla hinnalla.
Suorituskyky--hinta-spektri:
Low End: Standardi ERW (sähkövastushitsaus) -putki
Suorituskyky: Matala. Siinä on näkyvä, mahdollisesti heikko hitsisauma. Käytetään matalapaineisiin-nesteen siirtoihin ja rakenteellisiin sovelluksiin, joissa eheys ei ole kriittinen.
Kustannukset: Alhaisin.
Arvolupaus: Pelkkää kustannussäästöä-ei--kriittisiin käyttötarkoituksiin.
Keski{0}}alue: 1026/1018 DOM (karan yli vedetty) letku
Suorituskyky: Hyvä. Erinomainen mittatarkkuus ja pintakäsittely. Hitsaussauma on parantunut merkittävästi, mutta se on edelleen teoreettinen vikakohta.
Kustannukset: Kohtuulliset.
Arvolupaus: Paras tasapaino tarkkuuden, johdonmukaisuuden ja kustannusten välillä useimpiin korkealaatuisiin-mekaanisiin sovelluksiin ja matala----keskipaineisiin hydraulisylintereihin.
Korkea-Suorituskyky: 4140 DOM-letku
Suorituskyky: Korkea. Yhdistää 4140:n lujuuden ja karkenevuuden DOM-prosessin tarkkuuteen.
Kustannukset: korkea.
Arvolupaus: Erinomainen lujille{0}}tarkkuuskomponenteille, joissa DOM-hitsaussauman katsotaan olevan hyväksyttävä suunnittelun rasituksille (esim. monet autojen ja yleisten koneiden komponentit).
Ensiluokkainen / kriittinen suorituskyky: 4140 saumaton mekaaninen letku
Suorituskyky: Korkein. Suurin painekapasiteetti, väsymisikä ja rakenteellinen homogeenisuus. Ei hitsisaumaa.
Kustannukset: Korkein.
Arvoehdotus: Perusteltu vain, kun sovellus vaatii korkeinta luotettavuutta ja suorituskykyä. Kustannukset eivät koske vain materiaalia, vaan myös riskien vähentämistä. Reiän poraustyökalun, ilmailutoimilaitteen tai ultra-korkeapaineisen-sylinterin vian seuraukset ovat niin vakavia, että saumattoman letkun korkeampi alkukustannus on merkityksetön verrattuna vian kustannuksiin (seisokki, turvallisuusriskit, ympäristövahingot, maineen menetys).
Yhteenvetona voidaan todeta, että saumaton 4140-putki ei ole yleiskäyttöinen-tuote. Se on erikoistunut, tekninen -kriittinen materiaali, joka valitaan, kun sen ainutlaatuiset edut-homogeenisuus, paineen eheys ja väsymiskestävyys-ovat tärkeitä lopputuotteen toiminnalle ja turvallisuudelle. Sen arvo on mahdollistaa teknologioita, jotka muuten olisivat mahdottomia tai liian riskialttiita hitsatulla vaihtoehdolla.